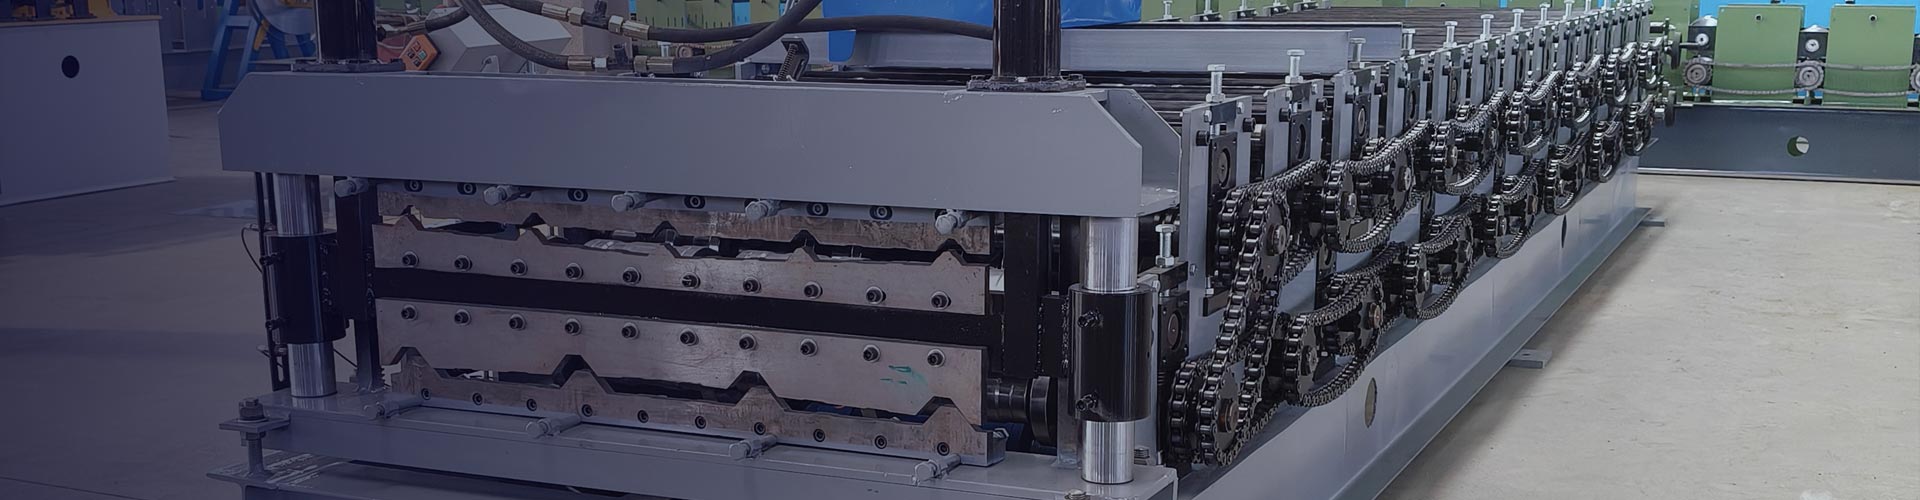
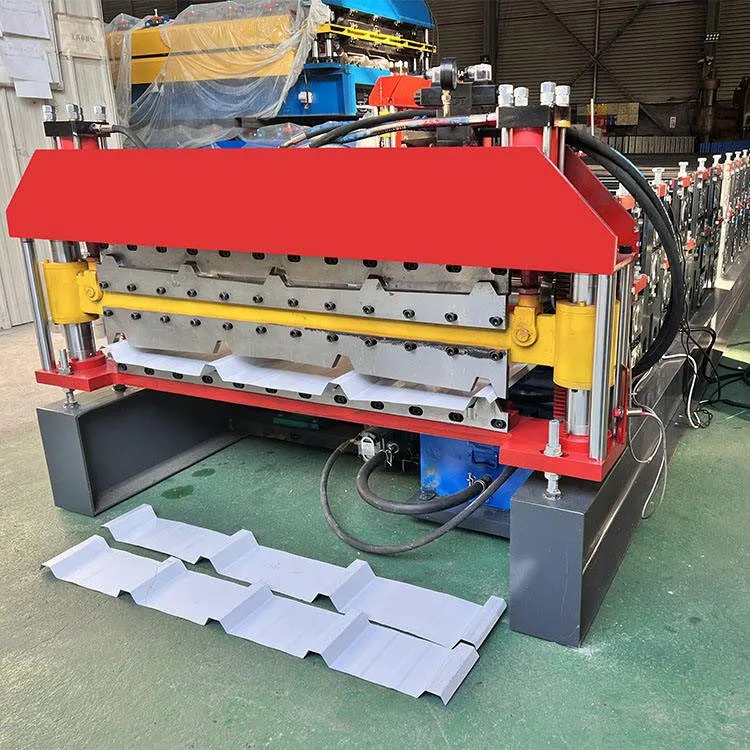
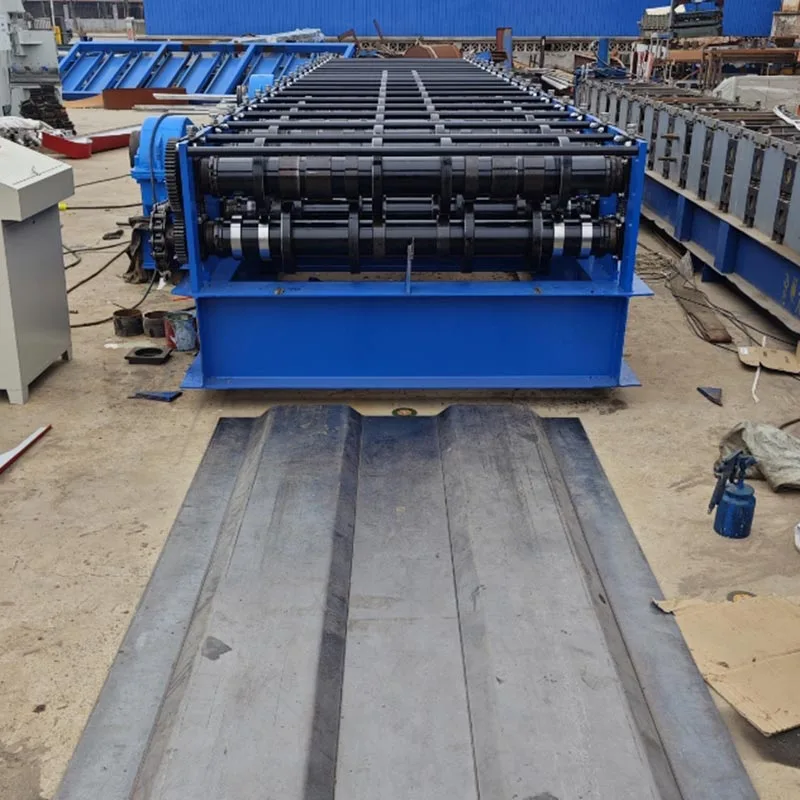
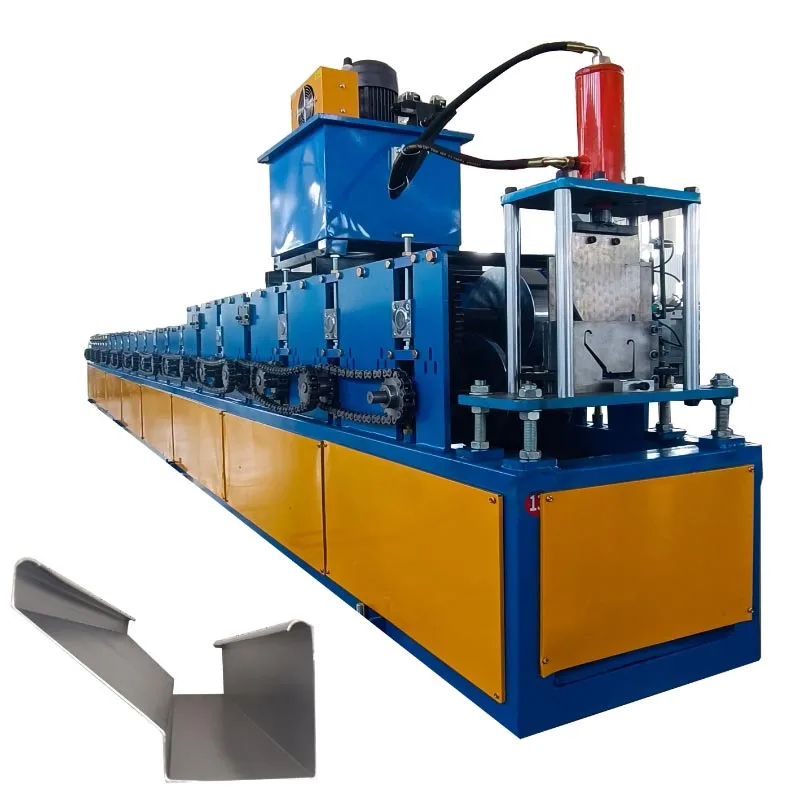
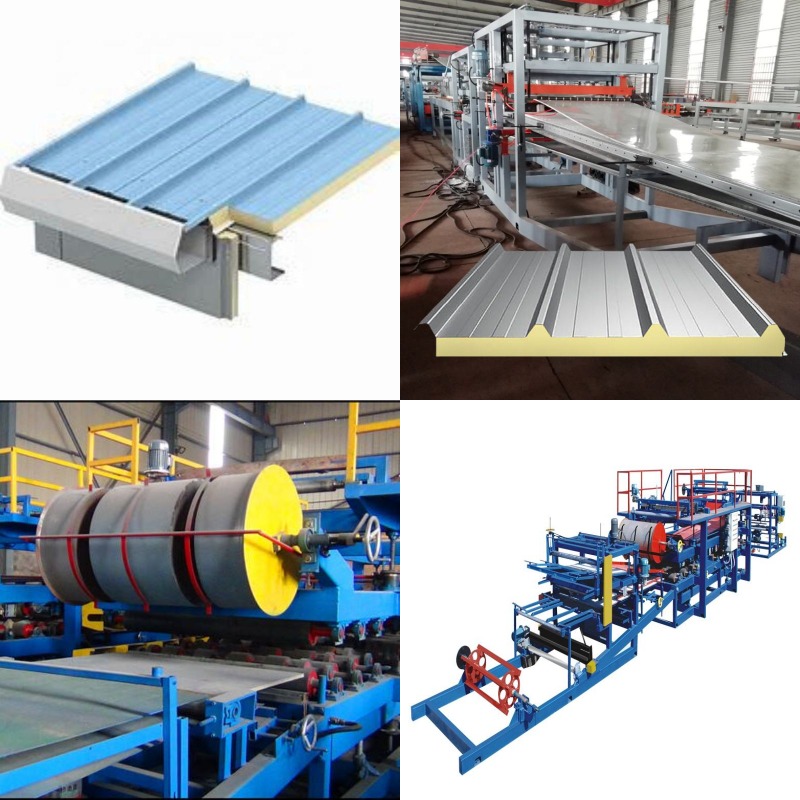
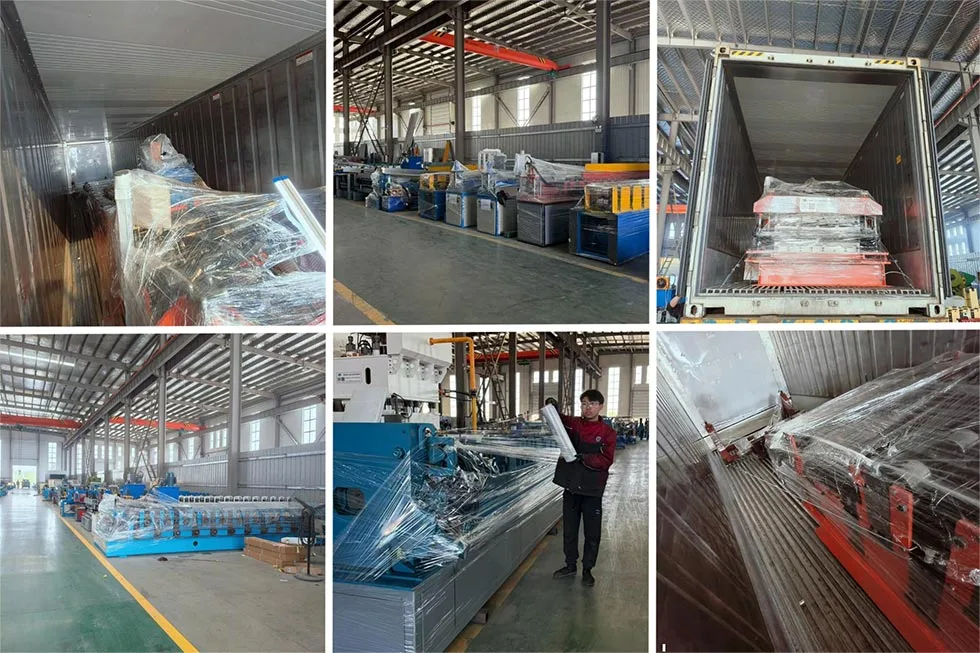
Parfu International Trading Co., Ltd.-ek ekoitzitako fitxategi-armairu zutabe-ekipoak industria-makineria espezializatua da. Metalak konformatzeko diseinatuta dago. Tequipment-ek artxibo-armairuetarako zutabe bertikalak sortzen ditu. Zutabe hauek egitura-osagai nagusiak dira. Armairuari indarra eta zurruntasuna ematen diote.
Zutabe hauen ekoizpena prozesu zehatza da. Automatizazio eta zehaztasun maila altua eskatzen du. Fitxategi hau
armairu-zutabe-ekipoak metalezko xafla lauak profil sendo eta uniformeetan bihurtzen ditu. Gida honek ekipamendua azaltzen du
xehetasunez. Bere erabilerak, parametroak, abantailak eta fabrikazio prozesu osoa biltzen ditu.
Deskribapen xehatua
Fitxategi-armairu zutabe ekipamendua ekoizpen-sistema osoa da. Ez da makina bakarra. Lerro integratua da
makinen. Elkarrekin lan egiten dute sekuentzia batean. Sistemak konformazio prozesu osoa automatizatzen du. Hau atik hasten da
altzairuzko bobina eta amaitutako zutabe batekin amaitzen da.
Makina honek metalari forma ematen dio. Bestela
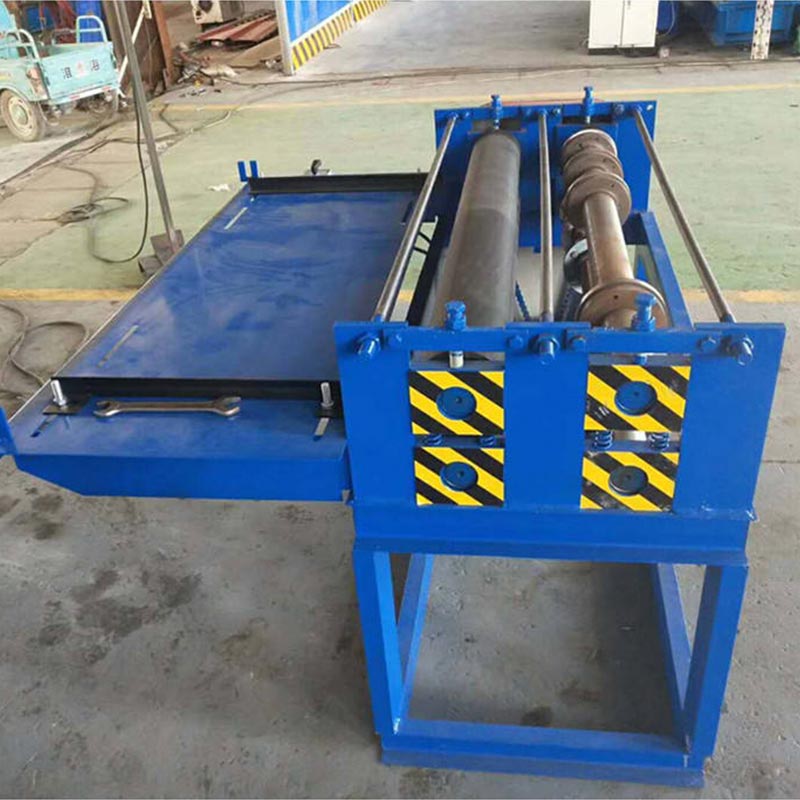
funtsezko unitateek roll-a onartzen dute. Horien artean, desbobinagailuak, elikadura sistemak, puntzonatzeko estazioak eta ebaketa
tresnak. Linea osoa Kontrolatzaile Logiko Programagarri Zentral batek (PLC) kontrolatzen du. Honek sinkronizazioa bermatzen du
eta zehaztasuna.
Sistemaren funtsezko osagaiak:
/ Desbobinagailua: Unitate honen funtzioa xaflazko bobina handi bati eustea da. Gainera, materiala elikatzen du
ekoizpen-lerroa. Unitate horietako askok tentsioa kontrolatzeko gailu bat dute. Horrek leuna eta koherentea bermatzen du
material-fluxua.
Elikadura eta Berdinketa Unitatea: bobinaren metala kurbatua da. Unitate honek metala berdindu egiten du. Kizkur guztiak kentzen ditu edo
akatsak. Honek metala hurrengo etapetarako prestatzen du. Elikadura zehatza funtsezkoa da doitasunerako.
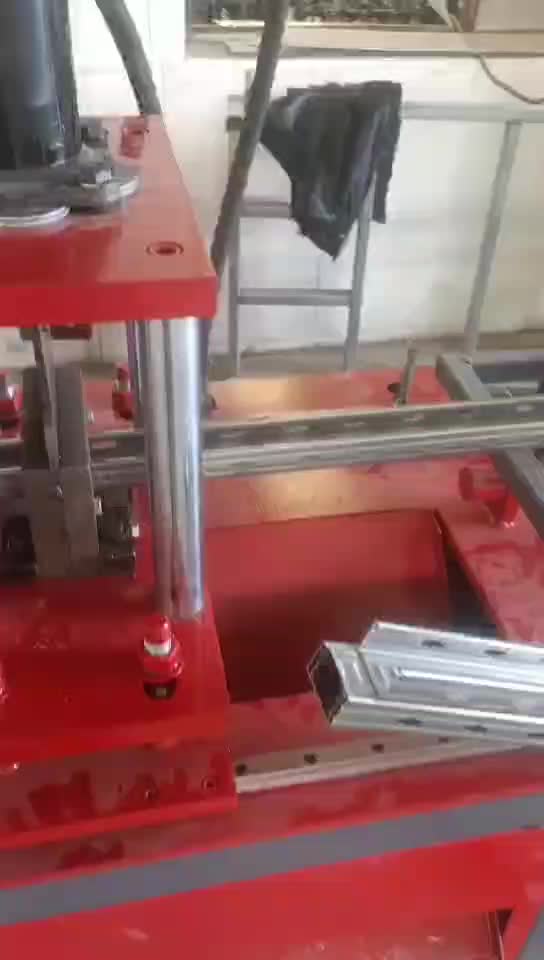
Aurrez zulatzeko eta koska egiteko estazioa: zulaketa hidrauliko edo serbo-estazio batek beharrezko zuloak eta koskak sortzen ditu.
torlojuak, sarrailak edo errailak. Abiadura eta zehaztasun handiz egiten du hori, behar diren ereduak xaflara zulatuz
metala.
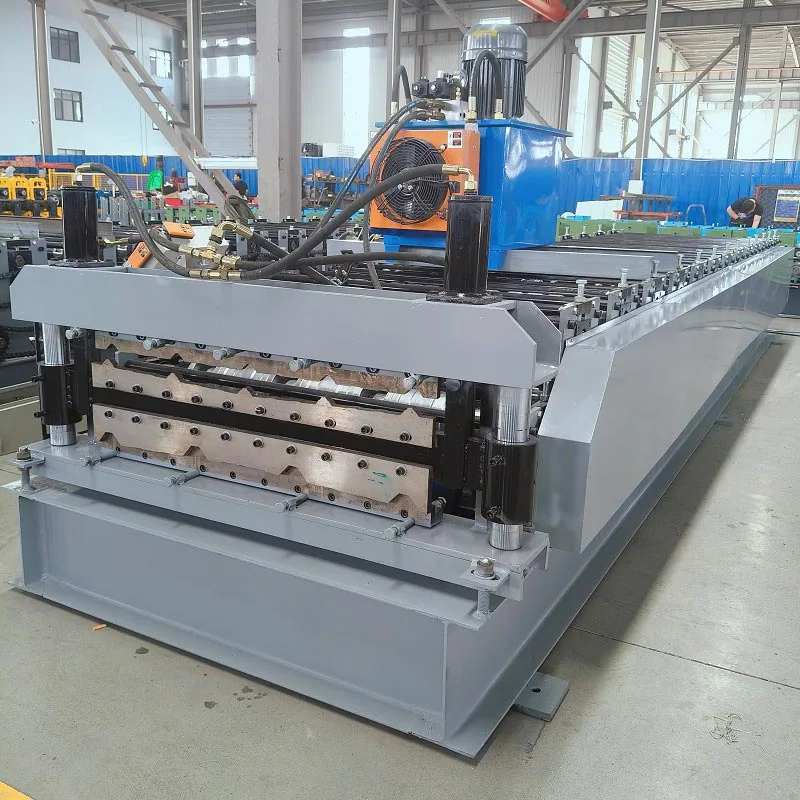
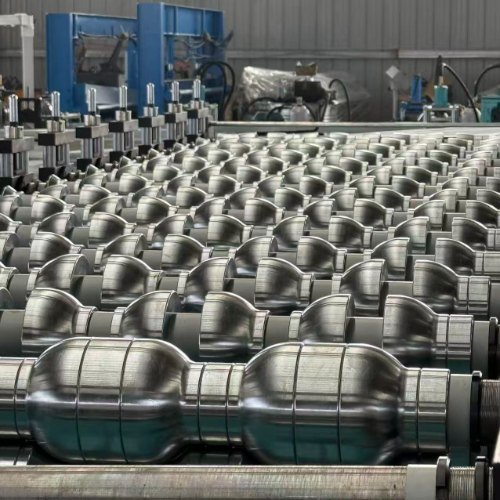
Erroiluak osatzeko makina: hau da ekipoaren muina. Parekatutako erroiluen serie bat erabiltzen du. Hauei deitzen zaie
erroiluak osatzeko standak. Stand bakoitzak pixkanaka-pixkanaka tolesten du metala. Metala stand bakoitzetik pasatzen da. It
pixkanaka-pixkanaka kabinete zutabearen azken U-formako edo kanal-profil konplexua hartzen du. Erroiluak eginda daude
goi mailako erreminta altzairua. Iraunkorrak eta zehatzak dira.
Ebaketa-sistema (Post-Cut edo Pre-Cut): metala guztiz osatuta, luzera mozten da. Hau normalean egiten da
hegan mozteko sistema batekin.Osatutako profilarekin mugitzen da. Ebaki garbia egiten du ekoizpen-lerroa martxan dagoen bitartean
gelditu gabe. Horrek eraginkortasun handia bermatzen du.
Irteera garraiatzailea eta pilatzailea: zutabeak lerroaren amaierara iristen direnean, pilatzaile automatiko batek biltzen ditu.
pila txukunetan antolatzen ditu. Honek hurrengo muntaketa faserako prest uzten ditu.
Aplikazio eta Erabilera eszenatokiak
Fitxategi-armairu zutabe-ekipo hau fabrikaziorako diseinatuta dago. Bulegorako eta bereziki osagaiak ekoizten ditu
biltegiratzeko altzariak.
Lehen mailako eszenatokiak:
Bulegoko altzarien fabrikazioa: hau da erabilera ohikoena. Zutabeak sortzen ditu
alboko artxibategiak, biltegiratzeko armairuak eta armairuak. Mundu osoko bulegoetan produktu estandarrak dira.
Biltegiratze industrialeko irtenbideak: lantegiek eta biltegiek pisu handiko biltegiratze armairuak erabiltzen dituzte. Armairu hauek ere eskatzen dute
metalezko zutabe sendoak. Ekipamendu berak ekoitzi ditzake. Neurri lodiagoak diren metalak maneiatu ditzake indarra handitzeko.
Metalezko fabrikazio dendak: denda espezializatu batzuek hainbat industriari zerbitzatzen dute. Ekipamendu polifazetiko hau erabiltzen dute. Haiek
bezero ezberdinentzako profil pertsonalizatuak sor ditzake. Hau artxibo-armairuetatik harago dago.
Ekipamendua ezinbestekoa da masa ekoizpenerako. Batch ekoizpen-lanetarako ere egokia da. Aukera ematen du
fabrikatzaileek merkatuko eskariari azkar erantzuteko.
Parametro konbentzionalak
Fitxategi-armairu zutabe-ekipamendu honen zehaztapenak alda daitezke. Hauek fabrikatzailearen eta produktuaren beharren arabera alda daitezke.
Hala ere, sistema gehienek normalean parametro estandarren barruan funtzionatzen dute.
Parametro tekniko nagusiak:
Material mota: erabili ohi diren materialak hotz ijetzitako altzairua (SPCC), altzairu galbanizatua (SGCC) edo aluminioa dira.
Materialaren lodiera: normalean 1,0 mm-tik 2,0 mm arteko metala maneiatzen du. Astuneko modelo batzuek 3,0 mm-ra arte prozesatu dezakete.
Zutabearen profilaren zabalera: zutabearen azken osatutako zabalera. Normalean 50 mm eta 150 mm artean.
Produkzio-lerroaren abiadura: minutuko metrotan neurtzen da. Abiadura estandarrak 10 eta 25 metro bitartekoak dira
minutua.Ekoizpen-denbora profilaren konplexutasunaren eta zulaketa-eragiketen kopuruaren arabera zehazten da.
Konformazio-estazioak: erroiluen konformazio-postuen kopurua. Fitxategi-armairuko zutabe tipiko batek 10 eta 16 estazio behar ditu. Gehiago
profil konplexuek geltoki gehiago behar dituzte.
Motor nagusiaren potentzia: erroiluak osatzeko makina gidatzen duen potentzia. Normalean 7,5 kW-tik 15 kW bitartekoa da.
Kontrol-sistema: Giza-Makina Interfazea (HMI) ukipen-pantaila duen PLCa. Honek konfigurazioa eta monitorizazioa erraztea ahalbidetzen du.
Puntzonatzeko indarra: puntzonatzeko estazioaren ahalmena. 20 eta 50 tona artekoa izan ohi da.
Funtsezko abantailak
Abantailak nabarmenak dira. Hau eskuzko lana edo fabrikazio metodo generikoak erabiltzearekin alderatzen da.
Abantaila nagusiak:
Produkzio-eraginkortasun handia: sistema guztiz automatizatuta dago. Etengabe funtzionatzen du. Amaitutako zutabe bat sortzen du
segundo gutxitan. Abiadura honek eskuzko lana askoz gainditzen du.
Aparteko koherentzia eta kalitatea: ekoitzitako zutabe guztiak berdinak dira. Erroiluen konformazio prozesuak perfektua bermatzen du
forma eta dimentsio-uniformitatea, kalitate handiagoko azken produktua bermatuz.
Lan-kostuak murriztea: operadore batek edo bik produkzio-lerro osoa kudeatu dezakete. Sistemak astunak automatizatzen ditu eta
zeregin errepikakorrak. Horrek nabarmen murrizten du beharrezko langileria.
Material gutxieneko hondakina: prozesua oso optimizatuta dago. Puntzonaketa eta ebaketa gehienez programatuta daude
materialen erabilera. Horrek txatarra murrizten du eta dirua aurrezten du.
Malgutasun handia: azkar egokitu daiteke. Zutabe-profil desberdinak erroilua aldatuta sortzen dira
konformazio tresnak eta PLC programa. Horri esker, fabrikatzaileek hainbat produktu eskain ditzakete.
Langileen segurtasuna hobetua: automatizazioak langileen puntzonaketa eta ebaketa kudeatzeko beharra murrizten du. Hau asko
segurtasuna hobetzen du.
Produktuaren indar handia: erroiluen konformazio prozesuak metala gogortzen du bihurguneetan zehar. Honek a
tolesturiko euskarri soil bat baino sendoagoa den zatia.
Prozesuaren fluxu xehatua
Prozesuak metalezko bobina bat zutabe amaitu batean bihurtzen du. Guztiz automatizatua eta ezin hobea da.
1. urratsa: materiala kargatzea
Metalezko bobina handi bat desbobinagailura kargatzen da bere mutur librea berdingailura sartu aurretik.
2. urratsa: berdintzea eta elikadura
Nibelatzeko makinak metala berdindu egiten du. Arrabolen serie bat erabiltzen du. Ondoren, elikadura-mekanismo batek xaflari helduko dio. It
metala aurrera bultzatzen du abiadura etengabean hurrengo geltokira.
3. urratsa: zehaztasun zulaketa
Puntzonatzeko estazioan, trokel pertsonalizatuak dituen prentsa hidrauliko batek behar diren zulo eta koska guztiak zulatzen ditu. Posizio bakoitza
PLC sistemak bermatzen du.
4. urratsa: Erroiluak osatzeko prozesua
Metalezko xafla lau bat erroiluen konformazio-makinan sartzen da eta erroiluen stand anitzetatik igarotzen da. Stand bakoitzarekin,
metala apur bat gehiago tolestuta dago.Konformazio progresibo honek pixkanaka 3D zutabearen profila osatzen du.
5. urratsa: Luzera moztea
The long profile exits the final stand. Lehenik eta behin, sentsore batek hegan mozteko sistema abiarazten du. Ebakitzailea atxikitzen da
profila. Materialarekin sinkronizatuta mugituz, ebakitzaileak ebaki karratu garbia egiten du. Ondoren, berera berrezartzen da
jatorrizko posizioa.
6. urratsa: Irteera eta pilaketa
Amaitutako zutabea irteerako garraiatzailean behera mugitzen da. Pilatzaile automatiko batek zutabeak biltzen ditu. Haiek zenbatzen ditu eta
pila garbiak eratzen ditu. Ondoren, operadoreak pilak kentzen ditu. Hurrengo faserako prest daude, normalean soldadura edo
azken muntaia.
Fitxategiko zutabe-ekipoak industria-ingeniaritza modernoa erakusten du. Diseinu mekanikoarekin primeran konbinatzen du
kontrol elektronikoa. Ekipamendu hau altzarien ekoizpen eraginkorraren ardatza da. Abiadura handia ematen du,
muturreko zehaztasuna eta kostu-eraginkortasun bikaina.
Teknologia honetan inbertitzea erabaki estrategikoa da fabrikatzaileentzat. Zuzenean produkzio ahalmena sustatzen du eta
produktuaren kalitatea. Merkatuaren lehiakortasuna indartzen du. Automatizazio honek negozioak modu eraginkorrean eskalatzen ditu. It
merkatu globalaren eskaera fidagarritasunez betetzen laguntzen die.
Bidali kontsulta bat Parfu-ra, erroiluak konformatzeko makinen, ogitarteko panelen makinen eta erroiluen konformaziorako makinen osagarrien prezioak eta proiektuen informazioa lortzeko. 24 orduko epean erantzuna bermatzen dugu.
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika