Produktuak

Produktuak

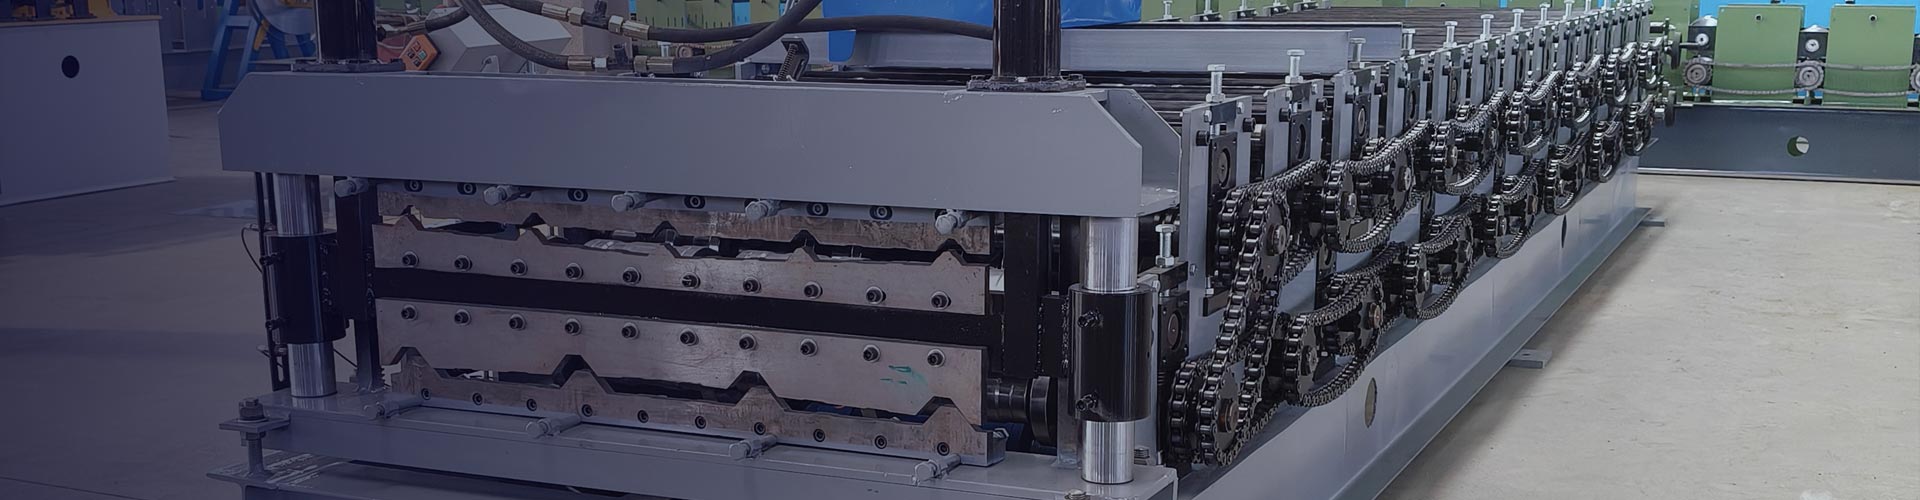
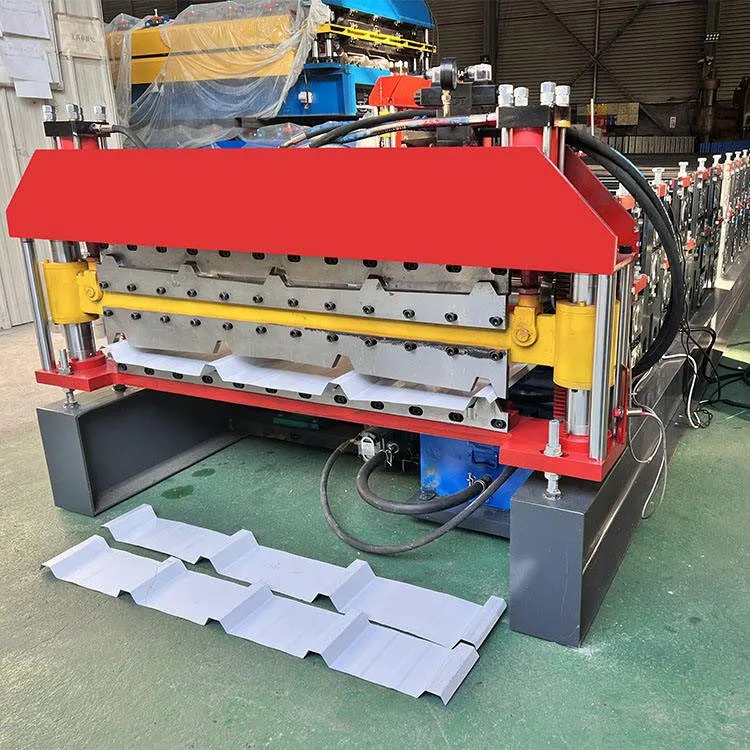
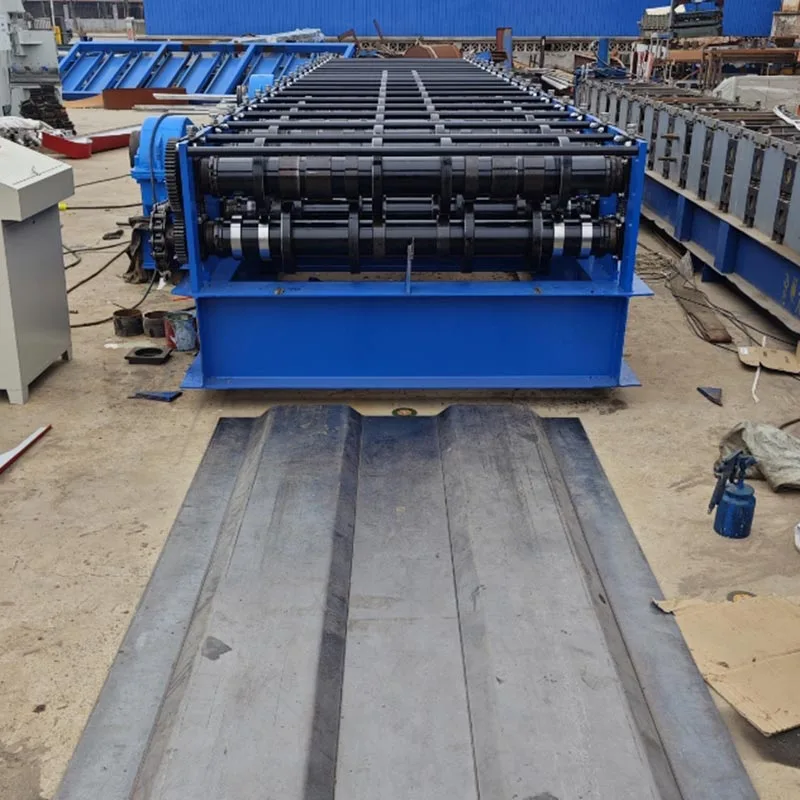
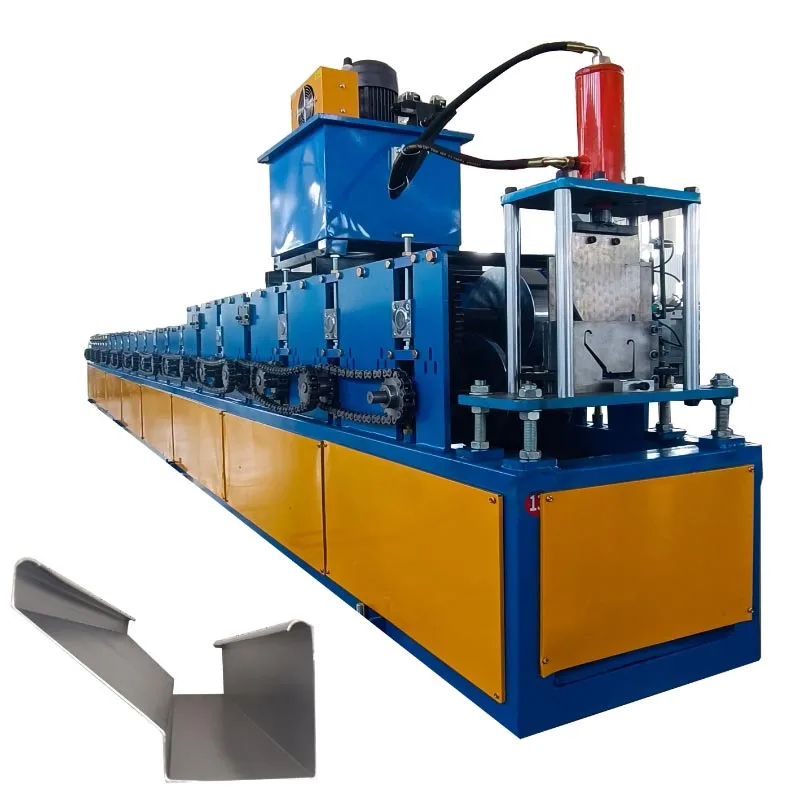
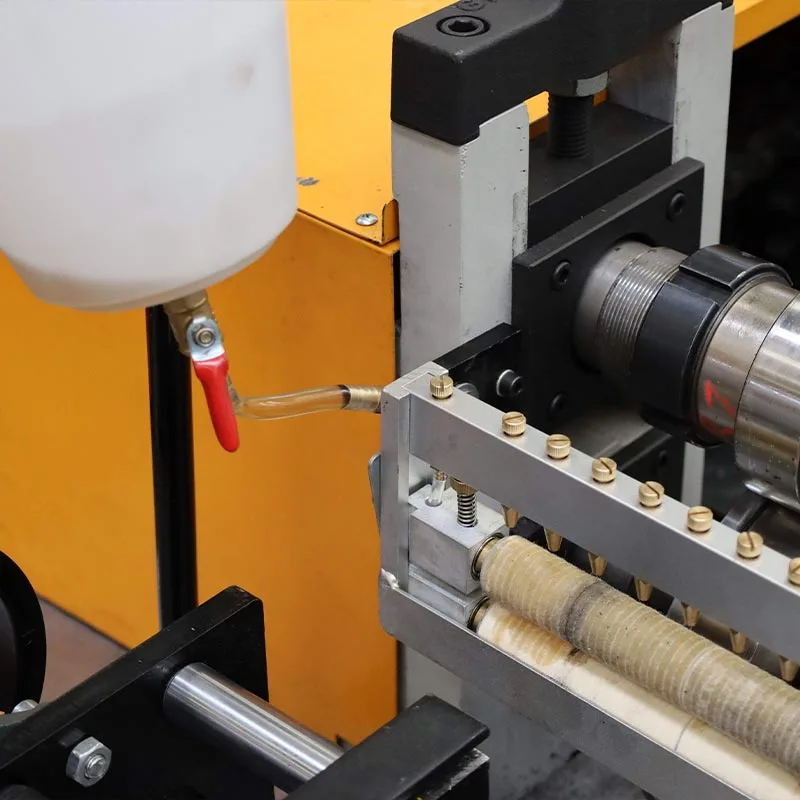
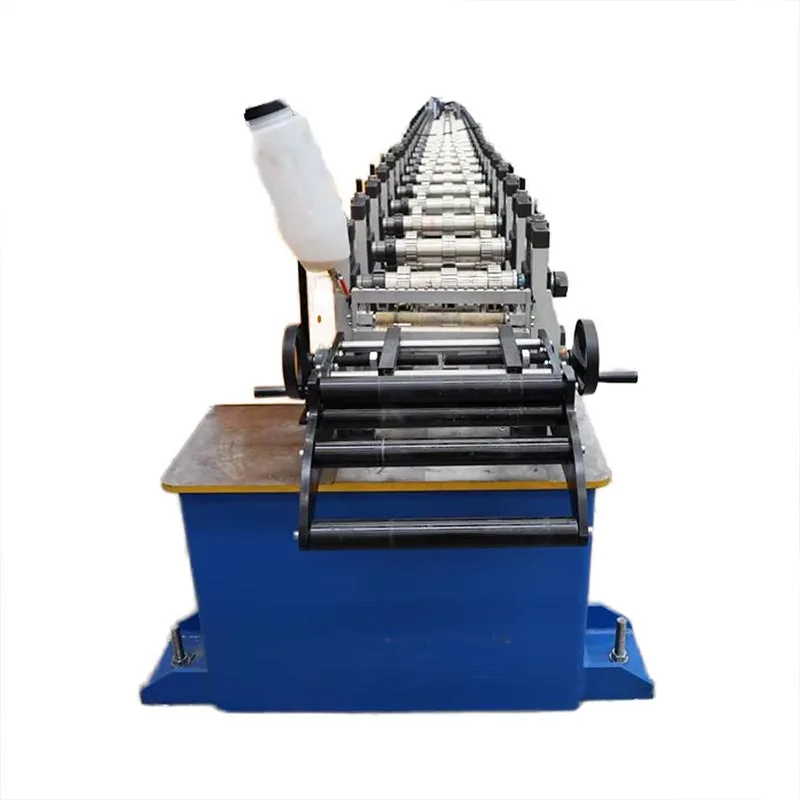
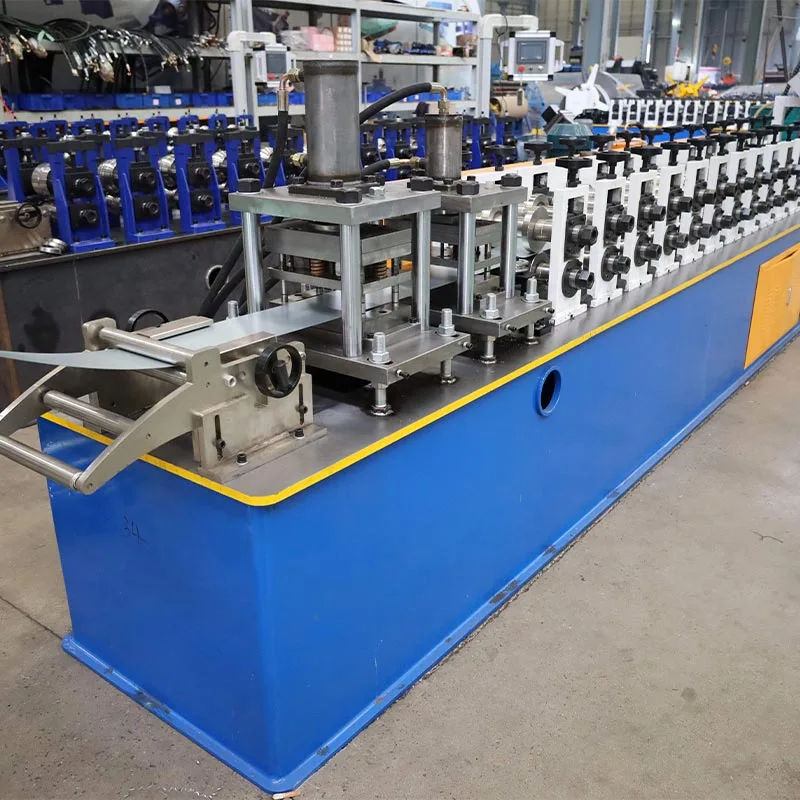
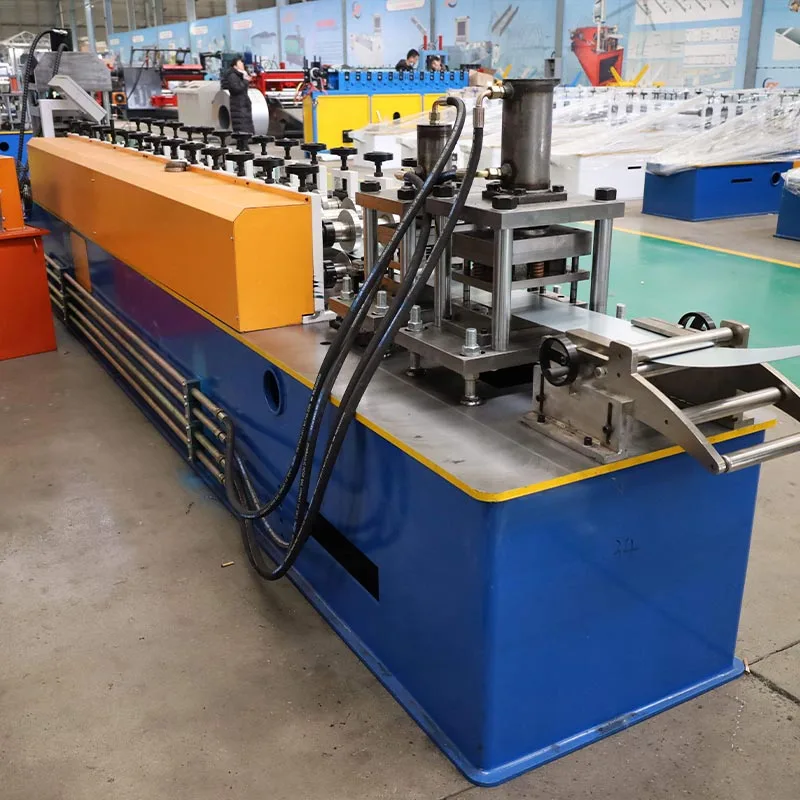
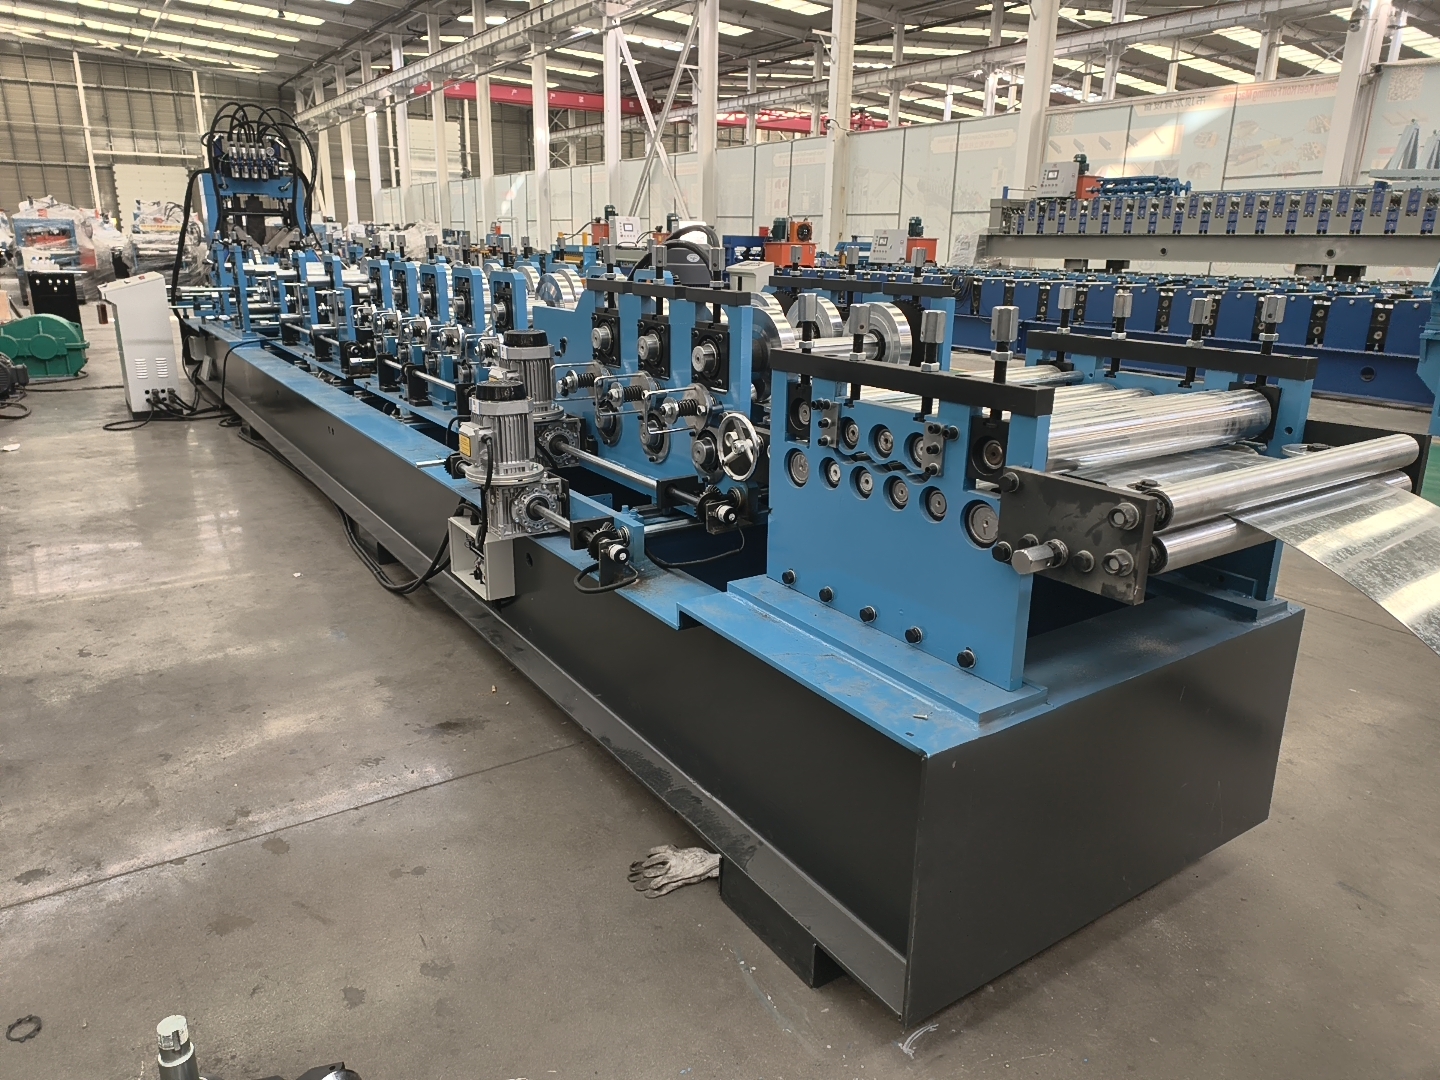
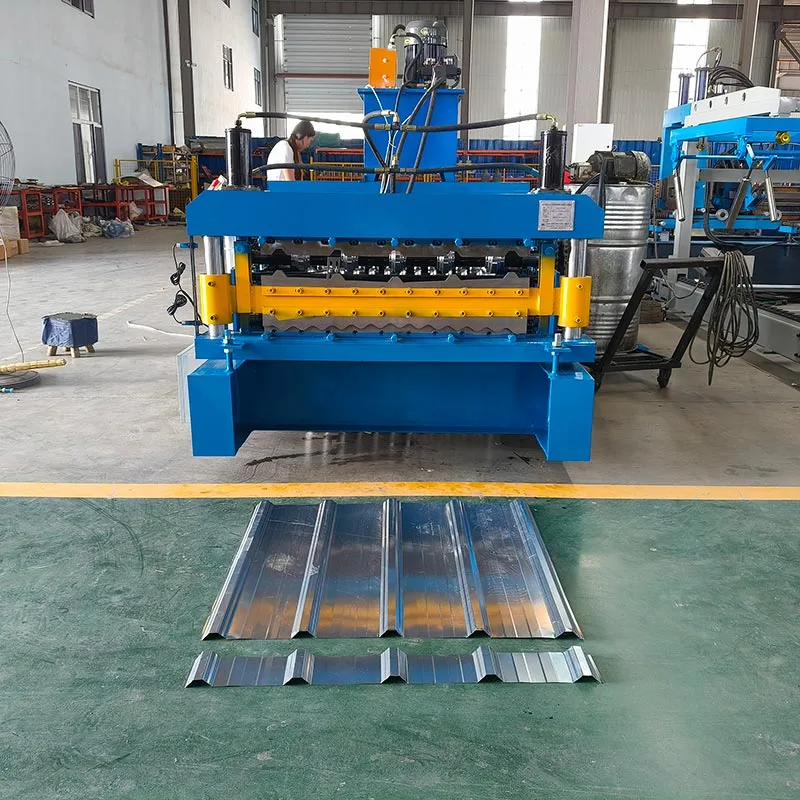
Engranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makina
  • Engranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makinaEngranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makina
  • Engranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makinaEngranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makina
  • Engranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makinaEngranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makina
  • Engranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makinaEngranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makina

Engranaje Kutxak gidatutako altzairuzko erroiluak osatzeko makina

Parfu International Trading Co., Ltd.-ek ekoitzitako engranaje-kutxak gidatutako altzairuzko erroiluak osatzeko makina industria-makina indartsua da. Eraikuntza industrian erabiltzen da. Makina honek altzairu gordinaren bobinak prozesatzen ditu. Eraikuntzako pieza zehatzak sortzen ditu. Pieza horiei altzairuzko zutoin, pista eta kanal deitzen zaie.

Eraikin modernoen hezurdura edo "dragoi hezurra" osatzen dute. Altzairuzko erroiluak osatzeko makina hau eraldatzen da eraikuntza. Eskuzko lan motela eta ekoizpen automatizatu azkarrarekin ordezkatzen du.

"Gear Box" izena bere core unitate sistematik dator. Sistema honek engranaje gogortuak erabiltzen ditu indar izugarria emateko, iraunkortasuna eta funtzionamendu leuna. Gear Box Steel Frameing Makina hauek denbora luzez funtziona dezakete karga astunekin. Haiek neurri arineko altzairuzko (LGS) markoen fabrikazioaren zaldiak dira.

Nola funtzionatzen du?

Gear Box Driven Steel Roll Forming Machine erroiluen konformazio sistema bat da. Metala urratsez urrats forma jarraitu eta automatizatu batean ematen du prozesua. Sistema honek lehengaia marko bukatuetan bihurtzen du gelditu gabe.

A. Desbobinadora / Desbobinadora

Hau da abiapuntua. Garrantzi handiko desbobinagailu batek altzairuzko bobina handia eusten du. Leunki askatzen du bobina eta makinan elikatzen du. Desbobinagailu askok balazta motorizatua dute. Horrek koherentea eta tentsio-kontrola bermatzen du jarioa. Bobina kontrolik gabe askatzea eragozten du.

B. Elikaduraren Gida eta Berdinketa Unitatea

Atal honek banda makinara gidatzen du eta hasierako kurba berdindu egiten du. Kurba hori kendu behar da horrela azken produktua zuzena eta dimentsioan zehatza da.

C. Ijezketa / Konformazio Estazioa

Hau da makinaren bihotza. Ijezketa-ardatz parekatuz osatuta dago. Ardatz hauetan, neurrira diseinatuta osatzeko arrabolak (edo trokelak) muntatzen dira.

Konformazio progresiboa: altzairuzko banda arrabol-pare bakoitzean zehar igarotzen da. Geltoki bakoitzak txiki bat egiten du, inkrementala okertu. Baliteke lehenengo geltokiak ertzak tolesten hastea. Ondorengo geltokiek apurka-apurka metala tolesten dute C forma, U forma edo beste profil konplexu bat.

Gear Box Drive: Konformazio-estazioko ardatz-pare bakoitza ardatz zentral bati lotuta dago. Lotura hau da engranaje-kaxa sendo baten bidez egina. Engranajeek arrabol guztiak blokeatzen dituzte sinkronizazio ezin hobean. Honek irristatzea ezabatzen du, bermatuz koherentea eta kalitate handiko produktua.

D. Puntzonaketa- eta koska-unitatea

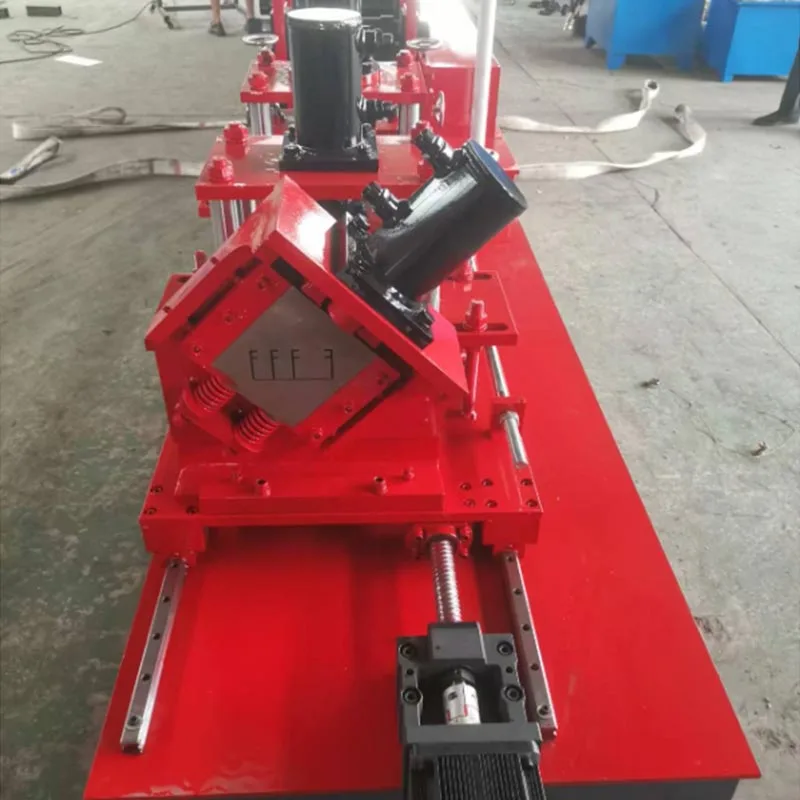
Engranaje kutxak gidatutako altzairuzko erroiluak osatzeko makina honek zulaketa-estazio integratua izaten du askotan. Hidraulikoa edo serbo-gidatua erabiltzen du zulagailuak zuloaren sarean zuloak sortzeko. Honek funtzionaltasun kritikoa gehitzen du oinarrizko moldaketaz harago. Zulo hauek egiteko dira kableatu elektrikoak, iturgintza-hodiak eta hodi mekanikoak. Koska-unitateek atalak moz ditzakete muturretan zuloak. Horrek bideekin edo beste osagai batzuekin konektatzea errazten du.

E. Ebaketa Sistema

Erabat osatu ondoren, altzairua luzera mozten da. Hau bi sistema nagusietako bat erabiliz egiten da:

Flying Cut-Off: Abiadura handiko sistema da. Ebaketa-unitatea higitzen den profilarekin sinkronoki mugitzen da moztu. Ondoren, hasierako posiziora itzultzen da. Horrek etengabeko ekoizpena ahalbidetzen du gelditu gabe. Horretarako aproposa da bolumen handiko irteera.

Ebaketa estatikoa: Makina labur gelditzen da ebaketa bakoitzean. Zizaila edo zerra hidrauliko batek profila garbi mozten du. A da irtenbide sinpleagoa, sendoagoa, apur bat motelagoa dena.

F. Kontrol-sistema (PLC eta HMI)

Kontrolagailu Logiko Programagarria (PLC) makinaren garuna da. Operadore batek Giza-Makina Interfazea (HMI) erabiltzen du ukipen-pantaila guztia kontrolatzeko. Operadoreak honelako parametroak sartzen ditu:

Profil mota (adibidez, Stud, Track) 、 Nahi den luzera 、 Kantitatea 、 Zulaketa eredua eta tartea

PLCak zehaztasun handiz exekutatzen ditu komando hauek. Desbobinagailua, arrabolak, puntzoiak eta ebakitzailea kudeatzen ditu.

G. Kanpo-elikadura taula / Run-out Table

Azken fasean, moztutako piezak makinatik ateratzen dira. Ondoren, ondo pilatuta daude, prest lotzeko eta garraiatzeko.

Ohiko parametroak eta zehaztapenak

Kontuan hartu beharreko funtsezko zehaztapenak:

Materialaren lodiera (neurgailua): makinaren gaitasuna bateragarria den altzairuaren lodieraren arabera definitzen du. normalean 0,4 mm-tik 2,0 mm-ra (25 eta 12-gauge inguru hartzen ditu).

Materialaren zabalera: parametro honek zutoin-brida sakonenaren muga ezartzen du. 150 mm-ko zutoin batek, adibidez, a behar du bobina 300 mm inguruko zabalera du.

Konformazio-abiadura: minutuko zenbat metroko profil ekoizten diren adierazten du (mpm). Abiadura tipikoak 15-tik 45 mpm baino gehiago, makinaren potentzia eta diseinuak zuzenean eraginda.

Roller Geltokiak: Konformazio faseen kopuruak zuzenean formatzen du produktuaren zehaztasuna. Geltoki gehiagok leunagoa ahalbidetzen dute, profil konplexuagoak. Oinarrizko makinek 12-16 estazio dituzte; eredu aurreratuek 20 edo gehiago dituzte.

Ardatzaren diametroa eta materiala: ardatzak sendoak eta zurrunak izan behar dira. Kalitate handiko makinek solidoa eta karbono handikoa erabiltzen dute altzairuzko ardatzak. Hauek sarritan gogortu eta ehotzen dira zehaztasun eta bizitza luzerako. Diametro arruntak 65 mm, 70 mm eta 80 mm.

Arrabolaren materiala: konformazio-arrabolek higadura-erresistentzia bikaina eskaintzen dute, aleazio handiko altzairua erabiliz lortzen da (Cr12, Cr12MoV) eta HRC 58-62ra gogortuz.

Motor nagusiaren potentzia: motorraren potentzia da kilowattetan (kW), eta horrek makinaren momentua eta material lodiagoak izateko ahalmena. Balorazio arruntak 5,5 kW eta 22 kW edo gehiago bitartekoak dira.

Kontrol-sistema: kontrol-sistema PLC-k (adibidez, Siemens, Mitsubishi) eta HMI pantailak osatzen dute.

Puntzonatzeko Ahalmena: Puntzonatzeko unitatearen errendimendua, minutuko gehienezko zuloen eta zulaketaren arabera neurtuta indarra (tonajea).

Funtsezko abantailak

Gear Box Driven Steel Rolling Forming Machinek abantaila handiak eskaintzen ditu eskuzko fabrikazioaren eta marko alternatiboen aurrean sistemak.

Eraginkortasun oso altua: makina batek ehunka metro koadro egin ditzake orduro. Lana automatizatzen du dozenaka eskulan.

Goi-mailako zehaztasuna eta koherentzia: ekoitzitako pieza guztiak berdinak dira. Horrek giza akatsak ezabatzen ditu. Hona eramaten du in situ muntaia azkarragoa, errazagoa eta zehatzagoa. Eraikinak zuzenago eta egiazkoago igotzen dira.

Indar eta iraunkortasun nabarmenak: engranaje-kutxaren gidatzeko sistema izugarri sendoa da. Astunentzako diseinatuta dago, industria-inguruneetan etengabe erabiltzea. Zerbitzu-bizitza luzea du mantenimendu minimoarekin.

Malgutasun handia: arrabolen multzoa ("erroilu-forma") aldatuz, makina berak profil desberdinak sor ditzake. Fabrikatzaile batek azkar alda dezake txosnak egitetik pista edo jambetara. Horrek produkzio aldakortasun izugarria gehitzen du.

Kostu murrizketa esanguratsua: hasierako inbertsioa etekin indartsu batekin konpentsatzen da. Makina nabarmen jaisten da lan-kostuak, material-hondakinak murrizten ditu eta proiektuaren amaiera bizkortzen du, errentagarritasun orokorra areagotuz.

Segurtasun hobetua: automatizazioak langileen txapa zorrotzak tresnekin maneiatzeko beharra murrizten du. Horrek jaisten du mozketak, tentsioak eta tailerreko beste lesio batzuk izateko arriskua.

Lehen erabilera-eszenatokiak

Engranaje-kutxak gidatutako altzairuzko erroiluak osatzeko makina hauek ezinbestekoak dira altzairu arineko markoa dakarten edozein eragiketetan.

Bizitegi-eraikinen eraikuntza: makina hauek barruko osagaiak ekoizteko erabiltzen dira eta kanpoko hormak, zoru-joists eta teilatu-truses etxebizitza eta etxebizitza-eraikinetan.

Eraikuntza komertziala: makina hau ezin hobea da barruko partizioetarako, sabaiko sareetarako eta osagaiak ekoizteko Kanpoko gortina-hormak merkataritza-eraikinetan, hala nola bulegoetan, hoteletan, ospitaleetan eta eskoletan.

Eraikuntza industriala: biltegiak, lantegiak eta eskala handiko beste industria-egitura batzuk eraikitzeko tarteak eta lerro garbiak behar dira.

Hotz eratutako altzairua (CFS) fabrikazio plantak: hauek dira bezero nagusiak. Enpresan espezializatuta dago horma-panel aurrefabrikatuak, trusak eta eraikuntza-industriarako beste osagai batzuk fabrikatzea.

Eraikuntza modularra eta aurrefabrikatua: hazten ari den eremua da. Makinaz egindako osagaien zehaztasuna ezin hobea da kanpoko eraikuntza modularrako, non panelak fabrika batean eraiki eta bertan muntatzen diren.

Ekoizpen lan-fluxua

Lehengaitik amaitutako produkturainoko prozesua fluxu jarraitua eta erraztua da.

1. urratsa: Ordena eta Programazioa

Operadoreak eskaeraren zehaztapen guztiak transferitzen ditu, profilaren dimentsioak, luzera, kantitatea eta zulaketa barne ereduak: erosketa eskaeratik zuzenean makinaren PLCra HMI pantaila erabiliz.

2. urratsa: materiala kargatzea

Orga jasotzaileak bobina bat desbobinagailuan kargatu ondoren, operadoreak mutur nagusia elikatzen du berdinketa-unitatetik eta lehen osatzeko arraboletan sartu.

3. urratsa: Makinaren konfigurazioa (Roll-aldaketa - beharrezkoa bada)

Beste profil batera aldatzeko, operadoreak ardatzetako konformazio-arrabolak aldatzea eskatzen du, prozesu hori aldaketa batean denbora gehien eskatzen duen urratsa adierazten du. Makina modernoek prozesu hau bezain azkar egitea dute helburu posible.

4. urratsa: Konformazio eta zulaketa prozesua

Operadoreak makina martxan jartzen du. Desbobinagailuak altzairuzko banda elikatzen du. Konformazioan zehar, puntzonatzeko unitatea aldi berean aurrez programatutako zuloak sortzen ditu.

5. urratsa: Luzera moztea

Erabat osatutako eta zulatutako profila ebaketa-sistemara iristen da. Hegan mozteko sistema bat profilarekin mugitzen da, mozketa garbia egiten du, eta hasierako posiziora itzultzen da. Prozesua etengabea da.

6. urratsa: Irteera eta pilaketa

Amaitutako piezak garraiatu, pilatu, bildu eta etiketatzen dira, bidaltzeko prest egon daitezen.

7. urratsa: Kalitate Kontrola

Kalitate koherentea bermatzeko, langileek aldizkako egiaztapenak egiten dituzte dimentsioak, formak eta zuloak jartzeko zehaztapenak. Honek makinen etengabeko kalibrazioa eta estandarrak betetzen direla bermatzen du.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Bidali kontsulta
Harremanetarako informazioa
Bidali kontsulta bat Parfu-ra, erroiluak konformatzeko makinen, ogitarteko panelen makinen eta erroiluen konformaziorako makinen osagarrien prezioak eta proiektuen informazioa lortzeko. 24 orduko epean erantzuna bermatzen dugu.
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu